При выборе пластичной смазки для подшипника одного класса консистенции NLGI недостаточно. Нужно понимать, с какой скоростью работает узел: от этого зависят и вязкость базового масла, и тип загустителя, и количество закладываемой смазки. Для оценки скоростного режима используют скоростной фактор. Разберём, как его считать, как он связан с выбором смазки и где проходят его границы.
Два способа расчёта
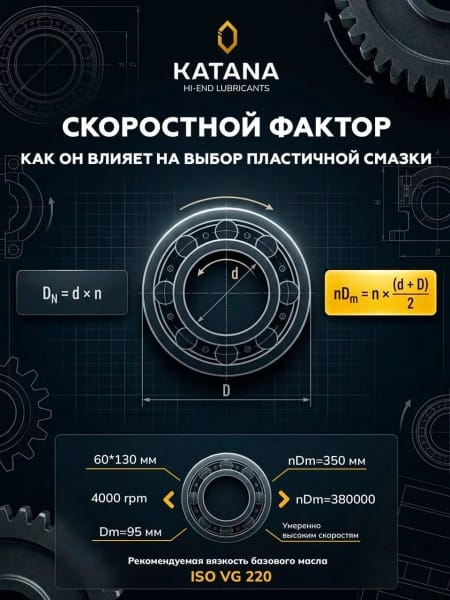
DN — самый простой и распространённый вариант:
DN = d × n,
где d — внутренний диаметр подшипника (диаметр вала), мм; n — частота вращения, об/мин.
n·dm — вариант, который чаще используют производители подшипников при инженерном подборе. Он учитывает средний диаметр подшипника, то есть диаметр окружности, по которой движутся тела качения:
n·dm = n × (d + D) / 2,
где D — наружный диаметр подшипника, мм. Такой подход точнее: два подшипника с одинаковым отверстием, но разной серии (лёгкой и тяжёлой) имеют разный наружный диаметр, разную окружную скорость тел качения и разное тепловыделение.
Пример расчёта
Подшипник размером 60 × 130 мм работает при 4 000 об/мин.
- средний диаметр: dm = (60 + 130) / 2 = 95 мм;
- скоростной фактор: n·dm = 4 000 × 95 = 380 000 мм·об/мин;
- для сравнения, DN = 60 × 4 000 = 240 000.
Значение n·dm около 380 000 соответствует умеренно высоким скоростям.
Что делать с этим числом
1. Сравнить со скоростным пределом смазки
Производители пластичных смазок указывают в технических описаниях допустимый скоростной фактор. Обычные смазки общего назначения рассчитаны на n·dm порядка нескольких сотен тысяч, специальные смазки для шпинделей — до миллиона и выше. Для роликовых подшипников допустимые значения ниже, чем для шариковых: в них больше трение и тепловыделение. Если расчётный фактор близок к пределу смазки или выше его, нужна высокоскоростная смазка.
2. Определить нужную вязкость базового масла
В подшипнике качения поверхности разделяет плёнка базового масла, которое пластичная смазка постепенно отдаёт. Толщина этой плёнки растёт с вязкостью масла и скоростью вращения. Поэтому чем выше скорость, тем меньшая вязкость нужна для образования плёнки — а избыточная вязкость лишь увеличивает потери на перемешивание и нагрев.
Инженерный метод производителей подшипников (он заложен и в стандарт расчёта ресурса ISO 281) такой: по n и dm находят минимально необходимую вязкость ν1 при рабочей температуре, а затем подбирают масло так, чтобы отношение фактической вязкости к требуемой κ = ν / ν1 было в пределах примерно от 1 до 4. При κ меньше 1 плёнка не разделяет поверхности, растёт износ; при κ заметно больше 4 растут потери на трение и температура, а ресурс уже не увеличивается.
Для подшипника из примера требуемая вязкость при рабочей температуре составляет порядка 10 мм²/с. В зависимости от температуры узла и нагрузки этому соответствуют смазки с базовым маслом от ISO VG 68–100 при умеренном нагреве до ISO VG 150–220 при высокой рабочей температуре и нагрузке.
3. Учесть остальные условия
Скоростной фактор — лишь один из критериев. Окончательное решение принимают с учётом:
- нагрузки — при тяжёлых и ударных нагрузках нужна более высокая вязкость и противозадирные присадки;
- рабочей температуры — она определяет фактическую вязкость масла и выбор загустителя;
- типа подшипника — шариковый, роликовый, игольчатый, упорный;
- окружающей среды — вода, пыль, химически активные вещества;
- режима эксплуатации — непрерывная работа, частые пуски, вибрация, интервал пересмазки.
Только комплексный подход позволяет подобрать смазку, которая обеспечит максимальный ресурс подшипника. Подробнее о связи вязкости базового масла с условиями работы — в статье «Пластичная смазка: при чём здесь вязкость базового масла?», о смазках для самых быстрых узлов — в статье «Высокоскоростные смазки KATANA».
Поможем подобрать пластичную смазку под ваше оборудование. Пишите на info@zsnab.ru или звоните по телефону +7 984 500-46-00. Смазки — в разделе «Специальные пластичные смазки».